声峰超声波 . 行业代工厂全CNC加工,精度高,刚性强

转向灯灯壳看似简单,却身兼两重硬任务:对外,要扛住雨雪冲刷、洗车高压水和昼夜温差,不让水汽灰尘侵入;对内,要保护反射面与配光结构,确保每一次闪烁都清晰准确。灯壳与灯罩之间的那道接合缝,正是决定这两项性能的关键。超声波焊接之所以在车灯焊接中越来越受青睐,根本原因在于它把“连接”这件事,从“粘上去”变成了“长在一起”。
超声波如何“焊”出一个灯壳
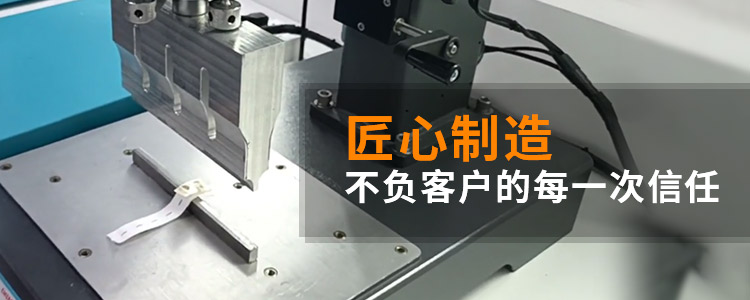
超声波焊接不依赖胶水,也不靠外部热源烘烤。设备将电能转化为高频机械振动,通常落在20—40 kHz区间,通过焊头垂直施加在灯壳与灯罩的接合面上。接合面在高频摩擦下瞬间生热,塑料局部熔化,聚合物链相互扩散;振动停止后,熔融层在压力下冷却固化,形成与母材成分一致的融合层。整个过程不添加任何辅料,单次焊接通常在 0.1—1秒内完成,焊完即定型,无需等待固化。
一、气密性从“尽量不漏”变成“本体级密封”
胶粘工艺的密封依赖胶层,而胶体随时间老化、受温湿循环影响,是车灯后期渗水的常见根源。超声波焊接让灯壳与灯罩的塑料本体直接熔合,焊缝连续均匀,没有针孔和微裂缝可钻,气密性可达到IP67防护等级,从根源上杜绝起雾进水隐患。对于长期暴露在户外的转向灯而言,这意味着寿命和可靠性的实质提升。
二、光学面“零打扰”
转向灯的光型分布对反射面和透镜的洁净度极为敏感。热板焊的热辐射和胶粘的溢料,都可能污染光学区域,造成光斑畸变或亮度损失。超声波焊接是固态冷加工,能量精准限定在壳体法兰边,无飞溅、无热辐射扩散,反射镜和透镜的光路保持洁净如初。焊后也没有溢胶需要修整,透明灯罩与底壳的接合面平整通透,成品直接下线。
三、效率和成本的双重优势
相比胶粘需要的固化等待和热板焊数分钟的加热周期,声峰超声波焊接秒级成型,即开即用,无需预热待机。生产效率较传统工艺可提升50%以上,同时省去了胶粘剂的采购、存储和管理成本。焊接过程无烟雾、无
VOCs 排放,不需要通风排废装置,车间环境更清洁,废品率也维持在低位。
四、给设计留出更多余地
转向灯造型正在走向贯穿式、薄壁化和窄边法兰,这对焊接工艺的适应性提出了更高要求。超声波焊接可覆盖PP、ABS、
PC、PMMA及玻纤增强材料,允许灯壳与灯罩采用不同牌号树脂,壳体法兰不需要为胶槽或卡扣预留额外宽度,设计师在造型和壁厚分配上拥有更大的自由度。
选择焊接设备,本质是选择焊缝背后的确定性
超声波焊接的优势能否稳定兑现,取决于设备对振幅、压力、时间和能量阈值的控制精度。声峰超声波深耕塑料焊接三十余年,针对车灯灯壳推出专用焊接系统,搭载振幅自适应补偿与深度—能量双重监控,确保每一条焊缝的一致性和可追溯性,并可提供从工艺验证、焊线设计到产线集成的全流程支持。如果您的转向灯灯壳项目正在寻找一种密封可靠、光学无损且效率过硬的焊接方案,选择一台真正懂
车灯焊接的超声波设备,就是为产品品质上的第一道保险。