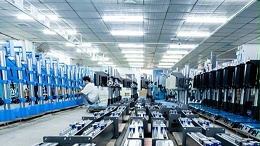
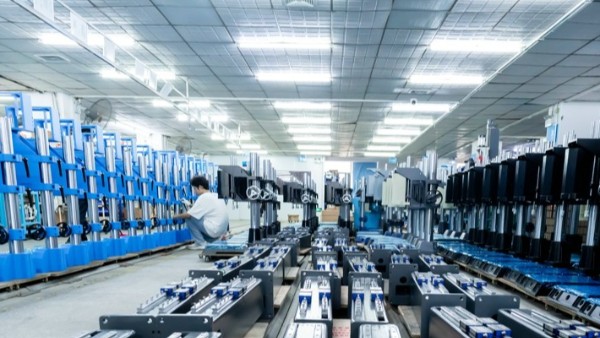
声峰超声波 . 行业代工厂全CNC加工,精度高,刚性强

在海上,救生灯是落水者与搜救者之间最直接的生命信号。它要在盐雾、涌浪、长时间浸泡甚至冲击中稳定发光,而这一切的前提,都压在那层看似不起眼的塑料外壳上。壳体一旦渗水,电路即刻失效,再亮的灯也只是一块沉默的塑料。正因如此,船用救生灯外壳的封装方式,从来不是一道“可选项”,而是一道关乎可靠性的必答题。 声峰超声波焊接之所以成为这一领域的首选工艺,原因正在于它从分子层面解决了救生灯外壳最致命的软肋 ——水密性。
传统胶粘或螺丝紧固的壳体,水汽往往沿着胶层老化产生的微裂隙或螺丝孔间隙缓慢侵入。超声波焊接则完全不同:高频振动通过焊头传递至上下壳体的接合面,使塑料在局部瞬间熔融、分子相互扩散,冷却后形成一道连续、无孔隙的熔接界面。没有胶水,没有密封圈,也没有螺丝穿孔,壳体本身“长”成了一体。这种分子级的融合,使救生灯外壳能够达到IP67 乃至IP68的防护等级,足以应对短时浸没与长期深水浸泡的严苛工况。已有船用警示灯专利明确采用上下壳体超声波高频焊接,目的正是“实现最优的密封效果,避免水汽进入灯体内部”。市面上成熟的救生衣灯产品同样将超声波焊接作为实现“100% 防水”的核心工艺。
除了密封这一根本优势,超声波焊接对救生灯外壳的适配性还体现在多个层面。救生灯外壳常用ABS等热塑性材料,超声波焊接对这类材料亲和性好,熔接强度可接近本体材料,焊缝窄小均匀,外观干净利落。海洋环境中的盐雾与紫外线会加速胶粘剂老化,而超声波焊缝不依赖任何化学粘合层,从源头上消除了这一失效路径。在生产节拍上,一次焊接过程通常在 0.1至1秒内完成,无需胶水数分钟乃至数小时的固化等待,特别适合救生灯这类需要规模化、一致性交付的安全器件。整个过程不使用溶剂,无挥发性有机物排放,也无化学残留对内部元件的潜在威胁,既环保,也降低了长期可靠性风险。
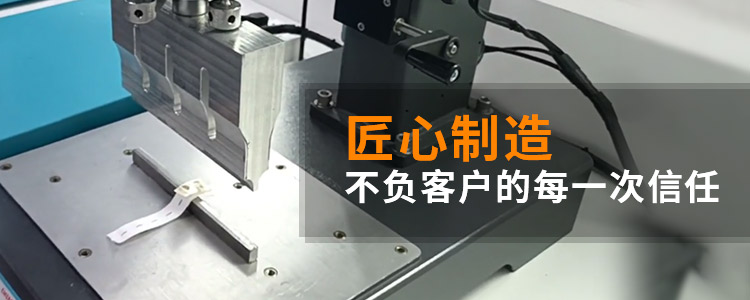
落到实际焊接过程,超声波焊接船用救生灯外壳并不复杂,但对精度和控制要求极高。上下壳体被精确置于专用夹具中,焊头施加稳定压力,将20kHz至35kHz
的高频振动导入接合面。预设的三角形或矩形导能筋在高频摩擦下率先熔融,熔体在持续压力下填满界面微隙,分子链相互缠绕,随后保压冷却,一道致密均匀的焊缝就此成型。整个过程以秒计,每一步都由设备参数精确锁定,确保了批量生产中每一个救生灯外壳的密封质量始终如一。
把这样一道关乎生命安全的关键焊缝交给设备,选择本身就很重要。声峰超声波作为全球规模领先的超声波焊接设备制造商,在防水壳体焊接领域积累了成熟的工艺经验。声峰的设备配备智能能量控制模式,能够自动补偿材料批次差异,保证每一次焊接输出的一致性;实时质量监测系统对焊接过程进行图形化追踪,自动判定良品与次品,让密封可靠性不再是“抽检碰运气”,而是每一件产品都可追溯的确定结果。当救生灯在风浪中亮起的那一刻,壳体内部那道看不见的焊缝,就是它沉默的底气。选择声峰超声波焊接机,就是为这道底气选择一份经得起海洋检验的保障。