声峰超声波 . 行业代工厂全CNC加工,精度高,刚性强
 国家高企认证
 省级专精特资质
 省级工程技术中心
 质量体系认证
 产权体系认证
 产学研基地
全国咨询热线:+86 13612214623
国家高企认证
省级专精特资质
省级工程技术中心
质量体系认证
产权体系认证
产学研基地
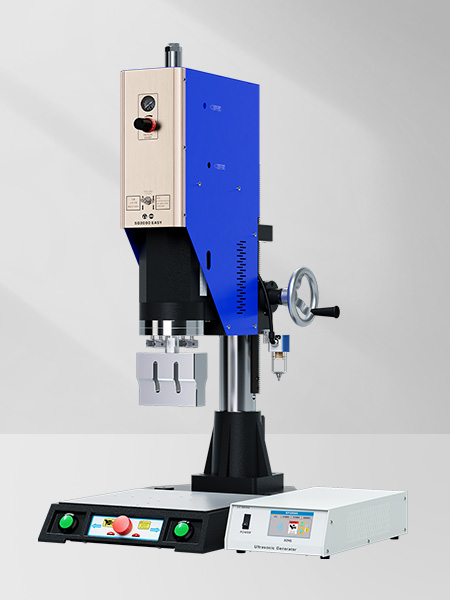
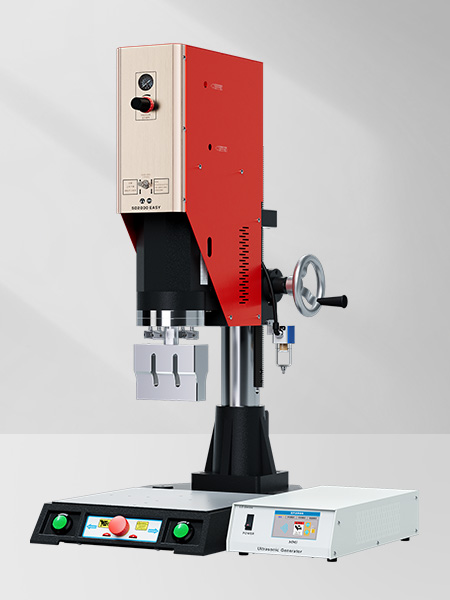
泰索尼克(TELSONIC)超声波焊接机的焊接强度,取决于能量传递链的稳定性和工艺参数的一致性。当焊接强度出现不稳定时,实质上是能量输出、压力传递或材料响应中的某个环节产生了波动。理解其物理机理,有助于科学诊断和精准修复。
一、焊接强度的形成机理
超声波焊接强度取决于三个核心要素:能量输入——振幅、时间、压力共同决定熔接能量;能量传递效率——声学系统(换能器、变幅杆、焊头)的谐振状态和连接质量;材料响应——工件材料特性、表面状态和夹具支撑。任何要素波动都会导致强度不稳定。
二、典型强度波动模式的技术解析
1. 声学系统连接状态波动——能量传递效率变化
换能器、变幅杆、焊头之间的连接螺丝扭矩不均或接触面氧化,会导致能量传递效率随机波动。表现为强度时好时坏,空载声音无明显异常,但带载后差异明显。
2. 换能器性能衰减——机电转换效率不稳定
压电陶瓷片老化或受潮后,机电转换效率下降且不稳定。表现为振幅输出时强时弱,换能器温度升高,阻抗分析仪显示Q值下降。
3. 焊头工作面磨损或污染——能量分布改变
焊头工作面磨损不均或附着异物,会改变能量传递的接触面积和分布。表现为产品局部过焊或虚焊,强度波动与焊头状态相关。
4. 气压或压力波动——焊接压力不稳定
气源压力波动、调压阀性能下降或气缸密封件磨损,导致焊接压力随机变化。表现为强度波动与气压表指针抖动同步。
5. 发生器输出波动——能量输入不稳定
功率元件老化、反馈电路受干扰或谐振频率漂移,导致输出能量波动。表现为功率显示跳动,焊接强度随输出波动。
三、专业级诊断与修复工艺
声峰超声波维修服务采用系统化检测:阻抗分析仪扫频——测量声学系统谐振频率、动态电阻和Q值;压力曲线记录——记录焊接全程压力变化;发生器波形分析——用示波器检测输出波形稳定性;连接面检查——检查各连接面平行度和清洁度。
专业修复工艺包括:换能器重组——更换进口压电陶瓷片,真空浸渍绝缘,精密预紧;焊头精修与调谐——数控机床精加工,阻抗调谐;连接面处理——清洁接触面,按标准扭矩锁紧;系统联调——重新校准频率匹配、压力参数和焊接时序。
焊接强度不稳定涉及声学、气动、电气多环节的综合影响。声峰超声波专业团队凭借先进的检测设备和严谨的修复工艺,从根源上恢复焊接一致性。
【本文标签】 声峰超声波 超声波焊接机生产厂家 声峰超声波代理商加盟 批发价格 ODM代工贴牌 OEM代加工 维护介绍
【责任编辑】
声峰超声波焊接设备实力生产厂家 版权所有
备案号:粤ICP备2022073873号-1
邮箱:897808109@qq.com
 粤公网安备 44049302000136号
添加微信
咨询电话
微信咨询